

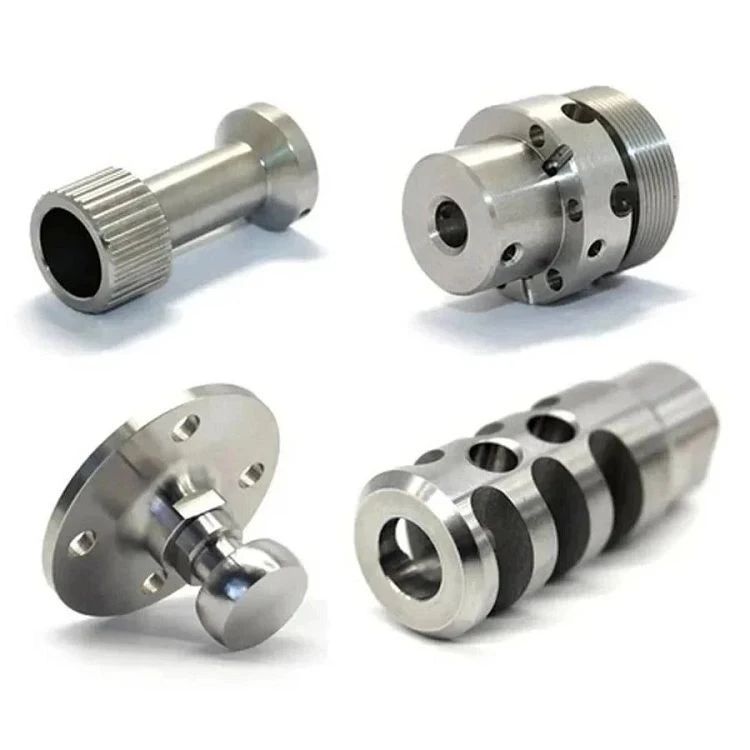
CNC precíziós esztergált alkatrészek
Alapvető előnyei
A párosítási méretek finom szabályozása
A megmunkálási tűrések elérik a ±0,004 mm-t a megadott jellemzőknél. A műszertest belsejében elhelyezett kisméretű behelyezőbetét esetén ez a vezérlés szűkíti a betét és az illeszkedő furat közötti kapcsolódási eltéréseket, és megkülönbözteti a rögzítő illeszkedést az általános testhézagoktól.
Még ülőhelyek a referencia arcokon
A laposságot 0,005 mm-nél kisebbre vagy azzal egyenlőre szabályozzuk. Ha egy távtartót vagy rögzítőgyűrűt egy referenciafelülethez szorítanak, az ellenőrzött érintkezési felület korlátozza az egyenetlen ülék által okozott kilengést, és meghatározott támaszsíkot biztosít a köteg következő alkatrészének.
Korrózióálló{0}}műszerinterfészek
A nedvesített műszerelemekhez 316L-es rozsdamentes acél kapható. Ahol a vizes tisztítóoldatok vagy a technológiai folyadékok kloridokat tartalmaznak, a molibdén -tartalmú összetétele nagyobb ellenállást biztosít a lyukacsosodás ellen, mint a 304-es sorozatú rozsdamentes acél a szabad fémfelületen.

Specifikációk és paraméterek
|
Paraméter elem |
Műszaki index |
|
Feldolgozási átmérő tartomány |
φ0,8mm - φ120mm |
|
Feldolgozási hossztartomány |
1mm - 350mm |
|
Legnagyobb méretpontosság |
±0,004 mm |
|
Optimális felületi érdesség |
Ra 0,2μm |
|
Geometriai tűrés |
Koaxialitás 0,008 mm vagy annál kisebb, kör alakú kifutás legfeljebb 0,008 mm, laposság legfeljebb 0,005 mm |
|
Feldolgozható anyagok |
6061-T6/7075-T6 alumíniumötvözet, 304L/316L rozsdamentes acél, TC4 titánötvözet, Inconel 718 szuperötvözet, POM, PEEK stb. |
|
Felületkezelés |
Kemény eloxálás, aranyozás, ezüstözés, elektromentes nikkel-foszforozás, passziválás, ultra-precíziós polírozás, lézeres jelölés stb. |
|
Feldolgozási technológia |
Precíziós CNC-esztergálás,{0}}nagy sebességű marás, mélylyukfúrás, precíziós menetfúrás, hónolás, átlapolás, szikraforgácsolás stb. |
Testreszabás
Egyedi CNC precíziós esztergált alkatrészek
A gyártás a kiadott rajzot és a hozzá tartozó összeszerelési hivatkozásokat követi. A megmunkálási út egyesíti a precíziós esztergálást a szükséges másodlagos műveletekkel, miközben ugyanazt a revíziót viszi át a gyártáshoz használt CNC programokba és folyamatdokumentumokba.
Testreszabható elemek
• Külső átmérő: 0,8–120 mm
• Teljes hossz: 1–350 mm
• Vékony-falú és lépcsős{1}}test geometriája
• Belső mélyedések és furatprofilok
• Menetméret, menetemelkedés és csatlakozási hossz
• A tengelyen kívüli-furatok és maráslapok
• Anyagminőség és bevonat vagy eloxált felület
Minőségellenőrzés
- Az első-darab-ellenőrzés a rajzi nullapont-sémát használja ahelyett, hogy az egyes méreteket független számként ellenőrizné. A koordináta- és optikai mérések kiterjednek a helyére és a kis -élgeometriára, beleértve azokat a részleteket is, amelyeket nem lehet megfelelően kiértékelni egy tolómérővel.
- A folyamatmintavétel követi a megmunkált jellemzőket az egymást követő műveleteken keresztül. A felületi textúrát érdességmérő műszerrel ellenőrzik a megadott érintkezési területeken, míg a hozzáférhető méreteket a befejezés után újra ellenőrzik, ahelyett, hogy csak az elő-méréseket fogadnák el.
- Csomagolás előtt minden alkatrész végső ellenőrzésen esik át. Az ellenőrzési eredmények a rajz felülvizsgálatához és a gyártási tételhez vannak kötve; harmadik féltől származó ellenőrzést elfogadunk olyan rendeléseknél, amelyek független kiadási ellenőrzést igényelnek.
GYIK
K: Rendelkezésre állnak ingyenes minták?
V: Ingyenes minták állnak rendelkezésre; a fuvart nem tartalmazza.
K: Melyek az egyéni komponensek fizetési feltételei?
V: Az egyedi megrendelések 50% előleget és 50% egyenleget alkalmaznak.
K: Hogyan van meghatározva a rögzítési felület tájolása?
V: Adja meg a kívánt nullapontra merőlegességet vagy párhuzamosságot.
K: Hogyan kell kinevezni egy lapos{0}}alsó zsákfuratot?
V: Határozza meg kifejezetten a lapos alját a rajzon.


